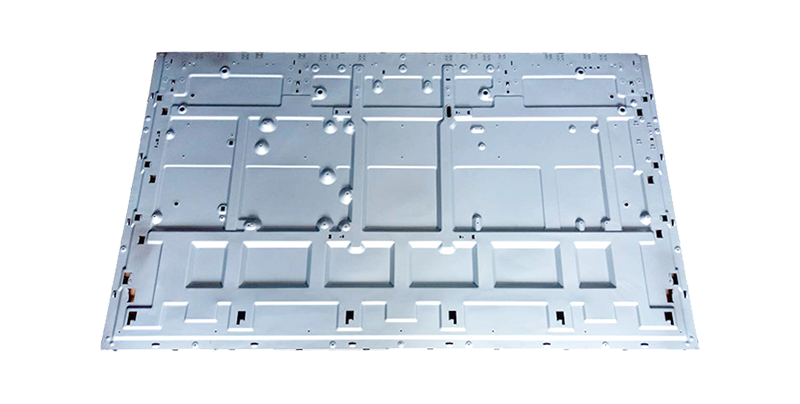
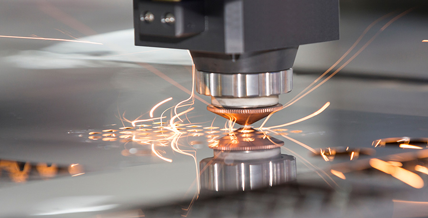
钣金精密结构件是依托激光切割、数控折弯、精密焊接等工艺成型,公差严格管控的金属承载构件,很多自动化设备、检测仪器在组装时出现孔位错位、缝隙不均,根源往往就在于钣金精密结构件的精度不足。
很多研发工程师容易把普通钣金件和精密钣金件混为一谈,觉得只要是板材折弯成型,就能用来做设备外壳和内部支架。实际上二者的质控逻辑完全不同。普通机柜钣金件,公差放宽到 ±0.5mm 都可以接受,主要满足基础承载、防护需求;而钣金精密结构件多用于仪器内部安装基座、屏蔽腔体、散热托架、模组安装框,装配时要和 PCB、传感器、导轨、模组精准对位,微小的尺寸偏差,都会直接造成装配干涉、螺丝锁附不到位,甚至影响光学、检测类元器件的工作稳定性。

一套完整的钣金精密结构件生产链路,从图纸展开阶段就和普通钣金拉开差距。普通加工只需要简单展开下料,精密加工需要工程师结合材料回弹系数、折弯补偿量、焊接变形量做预修正。不同板材的回弹特性差异明显,不锈钢回弹偏大,铝板塑性更好,同样 90° 折弯,补偿参数完全不一样,如果直接套用通用展开模板,批量生产之后角度偏差会持续超标。
下料环节,精密款优先选用光纤激光切割,控制切口毛刺、孔位坐标精度,关键孔位的位置公差可以做到 ±0.05mm 以内;折弯工序依靠数控折弯机搭配专用工装,搭配角度实时检测,每一批原材料投产前都要先试折取样,校准回弹补偿值;焊接大多采用激光焊、氩弧焊这类低热输入工艺,减少焊接热变形,大批量稳定生产还会搭配焊接工装夹具,固定工件位置,避免焊接过程中板材移位。
很多项目前期样机打样顺利,一到量产就频繁出问题,就是因为打样时人工校正,掩盖了工艺稳定性缺陷。量产阶段,钣金精密结构件必须配套检具、三坐标抽检,重点管控孔位、平面度、装配基准尺寸,保证同批次零件互换性。对于仪器、半导体、视觉检测设备来说,零件互换性是量产装配效率的基础,一旦零件之间尺寸波动大,装配工时会成倍上涨,返修成本居高不下。
材料选型同样要匹配使用场景,冷轧板性价比高,适合常规防护支架;304、316 不锈钢耐腐蚀,适合潮湿、有腐蚀介质的工况;铝合金重量轻、导热好,是散热腔体、轻量化外壳的主流选择。材料厚度、牌号不能随意替换,更换材料之后,回弹、焊接变形、表面处理效果都会发生变化,图纸参数也要同步调整。
高端装备的稳定性,是由一个个微小结构共同支撑起来的,不起眼的钣金精密结构件,恰恰是整机装配的基础载体,只有把公差、变形、互换性管控到位,钣金精密结构件才能稳定支撑设备长期可靠运行。