


钣金精密结构件,是依托激光切割、数控折弯、精密焊接等工艺成型,公差控制严苛的金属承载构件,广泛配套自动化、半导体、检测仪器等设备。很多研发工程师在样机迭代阶段,常常忽略结构件精度对整机装配的连锁影响,等到组装时才发现孔位错位、贴合面存在间隙,拖慢项目进度。
和普通钣金件相比,钣金精密结构件的核心差别不在于外形复杂度,而在于尺寸稳定性与批次一致性。普通钣金件公差大多在 ±0.5mm 级别,仅适用于机柜外壳、简易支架;而钣金精密结构件关键装配面公差可以做到 ±0.1mm 以内,折弯角度误差控制在 0.3°,多件拼接之后不会产生累积偏差,能够保障传感器、模组、电路板精准对位安装。
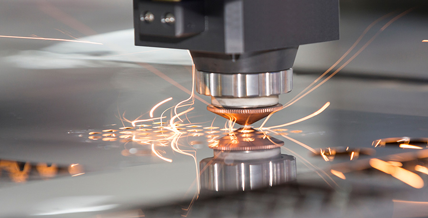
一套合格的钣金精密结构件生产流程,需要先做 DFM 可制造性评审,技术人员对照图纸排查折弯干涉、孔位靠近折弯线、无折弯让位等设计缺陷。确认方案后,采用光纤激光完成下料,切口光滑无毛刺,减少后续打磨带来的形变风险;再通过数控折弯机搭配回弹补偿程序,根据板材材质、厚度预设回弹量,稳定成型角度。焊接环节优先选用激光焊或者脉冲氩弧焊,相比普通电焊,热输入更小,能最大程度降低薄板变形,焊接后再做去应力处理,避免后期存放、使用过程中缓慢形变。
材料选型也是决定钣金精密结构件稳定性的关键一环。304 不锈钢防锈性能突出,适合食品设备、户外检测装置;5052 铝合金轻量化、塑性好,多用于仪器外壳、无人机内部支架;冷轧 SPCC 成本可控,喷粉之后防护能力强,是自动化设备内部支架的常用选择。不同板材的回弹系数、导热特性不一样,不能套用同一套加工参数。
批量交付前,质检环节需要借助三坐标测量仪、高度规、角度尺抽检关键尺寸,重点核查装配基准面、定位孔、配合槽,出具对应的检测报告。很多供应商只做卡尺抽检,很难捕捉平面度、平行度的细微偏差,这也是同批次产品装配效果参差不齐的主要原因。
在智能制造不断升级的当下,设备小型化、集成化成为趋势,对内部配套构件的精度要求持续走高。选对靠谱的加工厂商,做好前期图纸优化,才能稳定拿到品质达标、适配整机需求的钣金精密结构件。


