

1.变形的原因:模具的下模太短;模具太靠近而不会互相干扰;打孔位置太靠近夹爪;该过程会变形网格并进行特殊造型。
2.压碎原因:进料表面的碎屑;刀上有碎屑;刀盘刀架中有碎屑;工具上的磁性材料;不合理的程序;工具之间的间隙;
3.划痕的原因:由于原始
4.出现划痕的原因:不良的进料材料有划痕;材料表面不光滑或弯曲半径太小或弯曲半径太小。人员装卸有划痕;模具刮痕。


1.变形的原因:模具的下模太短;模具太靠近而不会互相干扰;打孔位置太靠近夹爪;该过程会变形网格并进行特殊造型。
2.压碎原因:进料表面的碎屑;刀上有碎屑;刀盘刀架中有碎屑;工具上的磁性材料;不合理的程序;工具之间的间隙;
3.划痕的原因:由于原始
4.出现划痕的原因:不良的进料材料有划痕;材料表面不光滑或弯曲半径太小或弯曲半径太小。人员装卸有划痕;模具刮痕。
新闻推荐

钣金精密结构件是依托激光切割、数控折弯、精密焊接等工艺成型,公差严格管控的金属承载构件,很多自动化设备、检测仪器在组装时出现孔位错位、缝隙不均,根源往往就在于钣金精密结构件的精度不足。
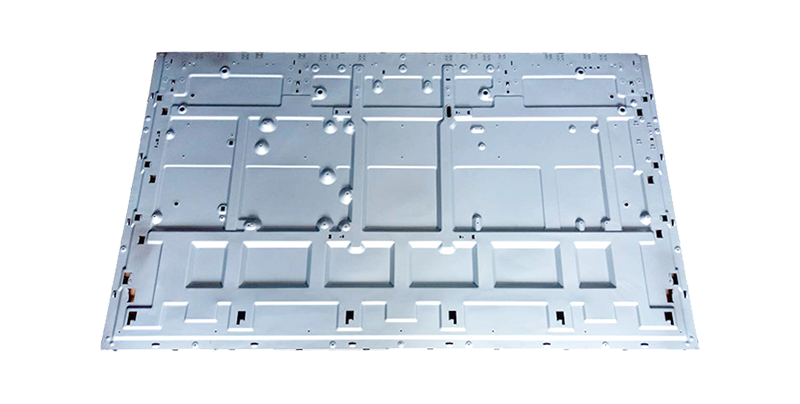
自动化设备、检测仪器、半导体设备在组装阶段,经常出现孔位对不上、贴合缝隙大、装配干涉等问题,很多时候根源不在于元器件,而在于钣金精密结构件的加工精度。钣金精密结构件依托激光切割、数控折弯、精密焊接等工艺成型,公差管控严格,是高端装备内部支撑、外壳屏蔽、散热承载的核心构件。
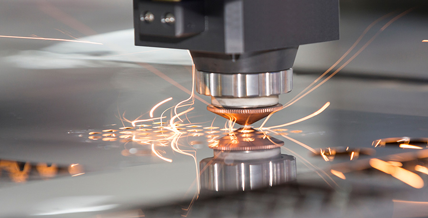
钣金精密结构件,是依托激光切割、数控折弯、精密焊接等工艺成型,公差控制严苛的金属承载构件,广泛配套自动化、半导体、检测仪器等设备。很多研发工程师在样机迭代阶段,常常忽略结构件精度对整机装配的连锁影响,等到组装时才发现孔位错位、贴合面存在间隙,拖慢项目进度。
 131 4494 3993(李小姐)131 4494 3993
 906063878@qq.com
 广东省东莞市常平镇港建路16号

扫一扫,关注我们

扫一扫,浏览手机端


