

如何降低钣金件加工时的破损:
1.在选五金配件的型号、规格、机能要符合的标准和有关规定,并且要与选用的塑钢门窗相匹配。
2.安装五金件应用紧固螺丝,其内部需设金属衬板,衬板厚度要大于紧固件牙距的2倍。
3.五金冲压件安装后要做好定期保养,防止生锈和侵蚀。
4.门窗锁拉手应在窗门扇入框后再组装,位置要保证准确,开关要灵活。
5.推拉窗宽度超过一米以上或是双层玻璃的门窗要设置双滑轮。
6.滑撑铰链采用不锈钢材料。
7.使用过程中要轻关轻开。


如何降低钣金件加工时的破损:
1.在选五金配件的型号、规格、机能要符合的标准和有关规定,并且要与选用的塑钢门窗相匹配。
2.安装五金件应用紧固螺丝,其内部需设金属衬板,衬板厚度要大于紧固件牙距的2倍。
3.五金冲压件安装后要做好定期保养,防止生锈和侵蚀。
4.门窗锁拉手应在窗门扇入框后再组装,位置要保证准确,开关要灵活。
5.推拉窗宽度超过一米以上或是双层玻璃的门窗要设置双滑轮。
6.滑撑铰链采用不锈钢材料。
7.使用过程中要轻关轻开。
新闻推荐
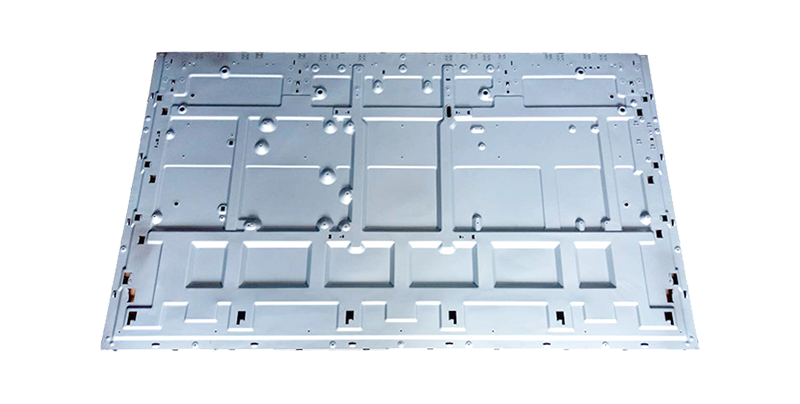
自动化设备、检测仪器、半导体设备在组装阶段,经常出现孔位对不上、贴合缝隙大、装配干涉等问题,很多时候根源不在于元器件,而在于钣金精密结构件的加工精度。钣金精密结构件依托激光切割、数控折弯、精密焊接等工艺成型,公差管控严格,是高端装备内部支撑、外壳屏蔽、散热承载的核心构件。
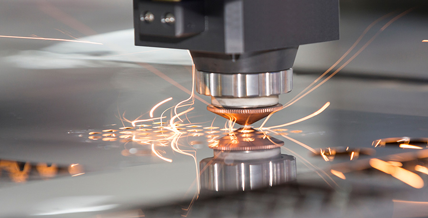
钣金精密结构件,是依托激光切割、数控折弯、精密焊接等工艺成型,公差控制严苛的金属承载构件,广泛配套自动化、半导体、检测仪器等设备。很多研发工程师在样机迭代阶段,常常忽略结构件精度对整机装配的连锁影响,等到组装时才发现孔位错位、贴合面存在间隙,拖慢项目进度。

钣金加工的质量下限,往往由原材料决定,选错板材,就算工艺再好,也会出现生锈、折弯断裂、重量超标等问题,白白浪费加工费用。不同板材的力学性能、防腐能力、加工特性差异很大,选型要结合使用环境、承重要求和预算综合判断。
 131 4494 3993(李小姐)131 4494 3993
 906063878@qq.com
 广东省东莞市常平镇港建路16号

扫一扫,关注我们

扫一扫,浏览手机端


